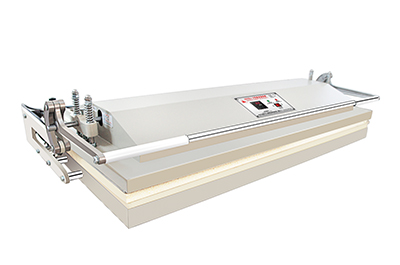
水墨画色浆层薄、颜色度要求很高,应用装裱机裱框时要严格把控环境温度、压力操作步骤,防止出现色浆晕开、画芯发皱、漏矾等不可逆损伤。
1.温度控制与加热常见问题
裱框前提前15min启动加热,将温度锁定在75-80℃区段,禁止温度高于85℃,持续高温会直接导致水墨画的矿物颜料掉色、胶矾层无效,出现大面积漏矾难题。
对于矿物质青绿山水水墨画,需要将环境温度下降至70-75℃,增加热压时间20%,避免高温让石青、石青等厚涂颜料发生部分掉下来、失光。
手工制作面糊裱框模式中,务必同步开启装裱机的去湿换气系统,提早排出来机身湿气,避免高湿度条件下画芯返潮变型、色浆晕染。
2.画芯预备处理关键关键点
裱框前需确定水墨画画芯自然干燥,提前在画芯反面薄刷一层自做胶矾水,彻底晾干后才能进入裱框步骤,从根源上防止压合过程中遇到漏矾、色调渗入难题。
画芯四边预埋1-2厘米的空缺边用以点胶/面糊,禁止直接从色浆覆盖区域调胶,避免强力胶渗入正脸毁坏细致线条与颜色层级。
洒水润纸时严格把控水流量,只涂成匀称雾气,纸张仅产生薄薄一层收缩水就可以,禁止洒水过多冲走白纸表层的胶矾层,造成色浆晕开、打印纸张干裂。
3.压合实际操作防坑关键点
装裱机加温工作台面应提前包囊专用型防粘胶布,禁止画芯接触金属加热板,避免持续高温粘黏画芯,撕取的时候直接扯坏细致线条与细棉。
胶纸必须完全两端对齐画芯规格,禁止胶纸外溢画芯边沿,一旦出现溢胶水粘到发热板,停机后用专用除胶剂轻轻擦清除,严禁用硬块擦碰加温表面。
压合的时候在画芯左右各垫一层加厚型毛毡,让工作压力均匀分散,防止部分压力太大损坏板绘矿物颜料,从而确保界面全过程整齐没有气泡、无褶子。
压合结束后不要立即掀起销钉,静放3-5min让画芯迟缓冷却定型,防止急冷造成画芯发生部分起边、支撑力不均匀变型。